六西格玛DMAIC完整解析:五大阶段、常用工具与制造业改善案例
面对这些情况,管理者通常会要求团队「找出原因,尽快改善」。于是,各部门开始开会、讨论、提出对策。然而,很多改善活动最终都停留在经验判断,甚至出现「问题还没查清楚,就急着制定解决方案」的情况。
真正有效的流程改善,不是依靠直觉寻找答案,而是通过系统化的方法,用数据识别问题、验证原因、优化流程,并确保改善成果能够长期维持。
这正是六西格玛管理中DMAIC方法的核心价值。
优思学院认为,DMAIC最值得企业学习的地方,并不是它包含多少统计工具,而是它提供了一套清晰的解决问题逻辑,让企业能够从发现问题,一步步走向真正的持续改善。
一、什么是六西格玛DMAIC?
DMAIC是六西格玛管理中最具代表性的流程改善方法之一,主要用于改善现有流程的质量、效率、成本及稳定性。
DMAIC由五个英文单词的首字母组成,分别代表五个阶段:
D — Define(定义)
M — Measure(测量)
A — Analyze(分析)
I — Improve(改善)
C — Control(控制)
这五个阶段构成一套以数据为基础、以客户需求为导向的结构化问题解决方法。
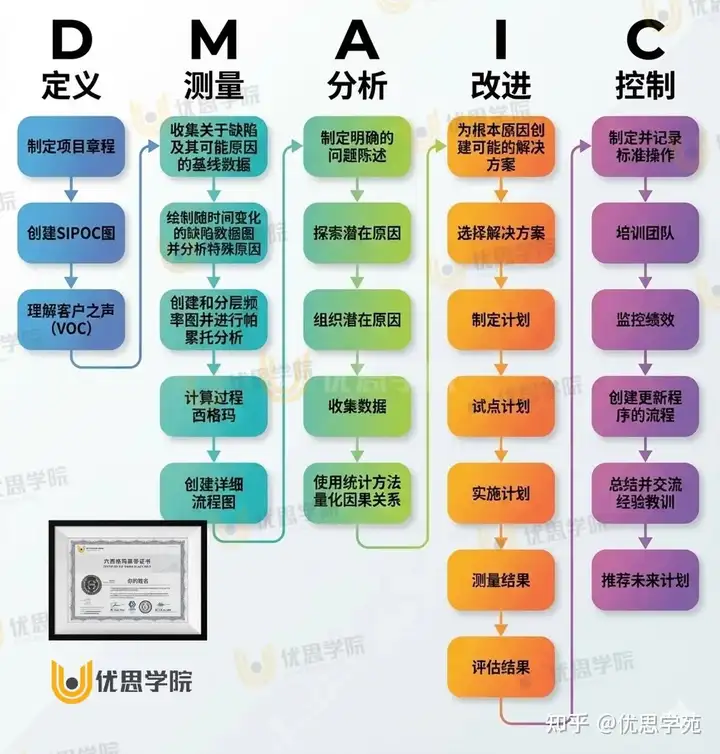
与传统依靠经验的改善方式不同,DMAIC强调每一个改善决策都应该建立在事实和证据之上。
例如,一家制造企业发现产品不良率达到10%,管理者可能认为是员工操作不当,于是要求加强培训。然而,经过数据分析后,真正的原因可能是设备温度波动、原材料批次差异,或者关键工艺参数设定不合理。
如果没有系统化分析,企业很可能花费大量资源,却没有解决真正的问题。
DMAIC的作用,就是帮助团队减少这种盲目改善的情况。
DMAIC并不限于制造业。它同样适用于物流、医疗、金融、零售、软件开发及行政管理等不同领域。只要流程存在可以衡量的绩效问题,就有机会运用DMAIC进行改善。
需要说明的是,DMAIC主要针对现有流程的改善。如果企业需要从零开始开发全新产品或设计全新流程,可能更适合采用DMADV等六西格玛设计方法。
二、DMAIC五个阶段的实施流程
1. Define(定义):确定真正需要解决的问题
DMAIC的第一阶段是定义问题。
很多企业的改善项目一开始就出现方向错误,因为团队没有清楚说明究竟要改善什么。
例如,「提高产品质量」并不是一个足够具体的改善目标。
相比之下,「在三个月内,将某生产线的外观不良率从12%降低至5%以下」,就是一个更加明确、可以衡量的项目目标。
定义阶段需要回答几个重要问题:目前存在什么问题?问题对客户或企业造成什么影响?改善目标是什么?项目范围包括哪些流程?由谁负责?预计能够创造什么效益?
这一阶段通常会使用项目章程(Project Charter)、SIPOC流程图、客户之声(VOC)及关键质量特性(CTQ)等工具。
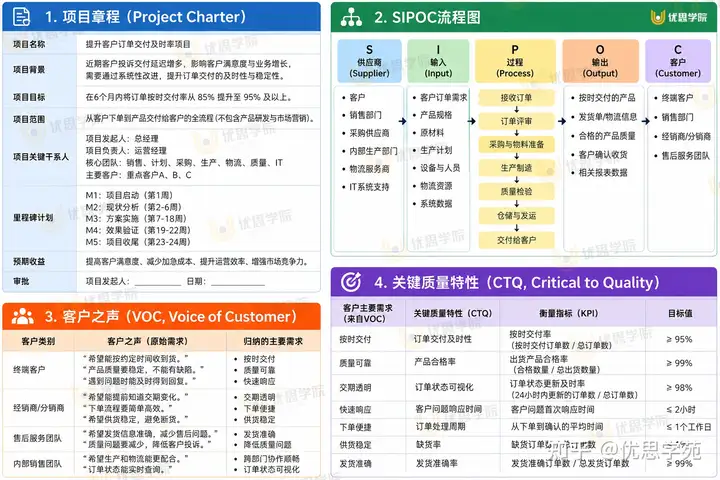
其中,SIPOC能够帮助团队从供应商、输入、流程、输出和客户五个角度,建立对整个流程的共同理解。
优思学院特别强调,一个好的六西格玛项目,必须从明确的问题定义开始,而不是从预先设想的解决方案开始。
2. Measure(测量):了解流程目前的真实表现
当问题已经定义清楚,接下来需要收集数据,建立流程的绩效基准。
例如,企业认为某生产线的不良率约为10%,但这个数字究竟来自过去一周、一个月,还是某一次抽样检查?
不同的统计范围,可能得到完全不同的结果。
测量阶段的任务,就是将原本模糊的管理印象转化为客观的数据。
这一阶段需要明确测量指标、数据收集方式、抽样方法,以及目前流程的实际表现。
常见工具包括流程图、数据收集计划、测量系统分析(MSA)、过程能力分析及描述性统计。
在制造业中,测量系统分析尤其重要。如果检验人员对同一件产品的判断经常不一致,那么收集再多数据,也未必能够准确反映真实的质量水平。
例如,两名检验员对同一批产品的合格与不合格判断存在明显差异,就必须先检查外观检验标准和判定一致性。
如果测量结果本身不可靠,后续分析很可能建立在错误的数据基础上。
3. Analyze(分析):找出真正影响结果的关键因素
分析阶段是DMAIC最重要的环节之一。
企业需要通过数据分析,区分表面现象与真正的根本原因。
假设某条生产线的不良率持续偏高,团队初步提出几个可能原因:设备老化、原材料异常、操作方法不一致,以及生产环境温度变化。
这些都只是可能原因,并不代表已经找到了真正的根本原因。
分析阶段必须进一步寻找证据,判断哪些因素确实影响产品质量。
常用工具包括鱼骨图、帕累托图、5 Why分析法、假设检验、相关分析、回归分析,以及方差分析(ANOVA)。
例如,通过统计分析发现,某种产品的不良率随着加工温度升高而明显增加,团队就能够进一步验证温度是否是关键影响因素。
这里还有一个值得注意的原则:相关性不等于因果关系。
即使两个变量之间存在明显相关,也不代表其中一个必然造成另一个变化。团队仍需要结合工艺知识、实验结果和其他证据进行验证。
分析阶段的最终目标,是找出真正值得采取行动的关键因素,而不是单纯列出一张可能原因清单。
4. Improve(改善):通过实验寻找有效解决方案
确认关键原因之后,团队才进入改善阶段。
这一阶段的重点,是针对已经验证的原因,设计和实施能够持续改善流程绩效的解决方案。
例如,某产品的表面缺陷与加工温度、处理时间及化学药液浓度有关,团队可以通过调整这些参数,寻找更加稳定的生产条件。
但如果只是每次改变一个参数,很可能忽略不同因素之间的交互作用。
因此,六西格玛经常运用实验设计(Design of Experiments,DOE),通过有计划的实验研究多个因素对结果的影响。
DOE能够帮助企业识别关键因素、研究因素之间的交互作用,并寻找较优的工艺参数组合。
改善阶段也可能使用防错法(Poka-Yoke)、精益改善、流程优化、标准作业设计等方法。
不过,找到解决方案并不代表改善已经成功。
团队还需要通过试运行、数据比较和效果验证,确认改善后的流程确实优于原有流程,而且不会引入新的质量、成本或安全问题。
5. Control(控制):确保改善成果能够长期维持
不少企业的改善项目在实施初期取得不错的成果,但几个月后,流程又逐渐回到原来的状态。
问题往往不在于改善方案无效,而在于缺乏长期控制机制。
控制阶段的任务,就是把有效的改善措施转化为企业日常运营的一部分。
例如,新的设备参数需要纳入标准作业指导书,关键过程指标需要持续监控,设备维护项目需要纳入预防性保养计划。
常见工具包括控制计划、统计过程控制(SPC)、控制图、标准作业程序(SOP)及目视化管理。
假设企业已经通过实验确认,某关键加工温度必须控制在特定范围内,那么控制阶段就需要建立温度监测、异常反应及责任分工机制。
一旦出现异常,相关人员应能够及时识别,并采取适当措施,避免大量不良品产生。
优思学院认为,改善阶段决定企业能否取得成果,控制阶段则决定这些成果能够维持多久。
没有控制机制的改善,往往只能算一次短期的问题处理。
三、为什么DMAIC能够帮助企业持续改善?
DMAIC之所以在六西格玛管理中得到广泛应用,是因为它能够解决传统改善活动中的几个常见问题。
从经验判断转向数据决策
在传统管理模式下,经验丰富的主管往往能够快速提出解决方案。这些经验具有价值,但也可能受到个人认知及过去成功经验的限制。
DMAIC并不排斥经验,而是要求团队利用数据验证经验。
这样的做法能够减少主观争论,让不同部门围绕同一组事实展开分析。
让跨部门改善更加有系统
许多企业问题并不是由单一部门造成的。
例如,产品不良可能同时涉及设计、采购、生产、设备维护和质量管理。
DMAIC通过统一的问题定义、数据指标和分析方法,让不同部门能够按照共同的改善目标开展工作。
避免没有找到原因就急于改善
企业管理中经常出现一种情况:发现问题之后,立即要求员工加强培训、增加检查,或者制定新的管理规定。
但如果问题来自设备能力不足或工艺参数不合理,这些措施可能无法带来实质改善。
DMAIC要求团队先验证原因,再决定改善措施,能够降低资源浪费及重复返工的机会。
建立可持续的改善机制
DMAIC并不以一次性解决问题为最终目标。
更重要的是,将有效的改善方法转化为标准化流程,通过持续监控与管理,减少问题再次发生。
这也是六西格玛与企业日常绩效管理能够结合的重要原因。
四、制造业案例:运用DMAIC改善铝合金外壳黑线不良
为了进一步理解DMAIC的实际应用,我们来看一个电子制造业的流程改善案例。
以下案例根据所提供的铝合金表面处理项目资料整理,用于说明DMAIC的实施逻辑。相关工艺参数及改善成果属于原始案例报告内容,尚未经独立核实。
项目背景:产品表面出现黑线缺陷
某电子制造企业主要生产笔记本电脑使用的铝合金外壳。
产品需要经过冲压、数控加工、喷砂、化学抛光及阳极氧化等多道工序。
企业发现,部分产品经过阳极氧化后,表面会出现明显的黑色线状缺陷。这些黑线实际上可能由多个微小的表面腐蚀坑组成,严重影响产品外观,导致大量报废。
在问题较严重的时期,产品不良率达到10%至30%。
由于企业对外观质量要求较高,这些缺陷对生产成本、交付能力及客户满意度造成明显影响。
企业因此组织质量、工艺、生产及设备等部门,共同开展六西格玛DMAIC改善项目。
D:定义问题与改善目标
项目团队将研究重点放在铝合金表面处理流程,特别是化学抛光与阳极氧化相关工序。
改善目标是通过优化关键工艺参数及设备条件,提高产品良率。
项目计划在约一个月内,将产品良率提升至95%以上,并建立长期控制机制,持续降低报废率。
团队同时明确产品黑线缺陷的判定标准,避免不同人员对同一种缺陷产生不同解释。
M:建立可靠的外观检验方法
由于黑线属于外观缺陷,团队必须确认检验方式具有足够的可靠性。
项目采用规定的观察距离、照明条件及产品翻转方式,同时设计透明对比板,对黑线的灰度、长度及宽度进行判断。
例如,案例采用长度超过12毫米、宽度超过0.1毫米等条件,作为外观缺陷判定的一部分。
为了检查不同检验员的判定是否一致,团队安排三名质量检验人员,对同一批100件产品进行外观检验。
原始资料报告的属性测量系统一致性指标约为95.2%。
不过,需要注意,这个数值必须结合实际采用的属性一致性分析方法来解释,不能仅凭百分比就判断整个测量系统已经完全可靠。
通过统一检验条件与判断标准,企业能够减少人为判断差异,为后续数据分析建立基础。
A:分析黑线缺陷的关键原因
团队整理化学抛光工序中的各种工艺变量,并运用鱼骨图、对比实验及统计分析,寻找可能影响黑线缺陷的关键因素。
研究发现,问题可能集中在三个方向。
一是设备状态。
产品在小型试验槽中生产时,良率相对较高,但转移至大型量产槽后,黑线缺陷明显增加。
这提示团队需要检查不同设备的实际状态,而不能只比较设定参数。
二是化学抛光液的组成。
化学抛光液中的磷酸与硫酸比例,以及铝离子浓度的变化,可能影响表面腐蚀行为。
三是工艺温度与反应时间。
温度及处理时间会影响金属表面的化学反应速度,进而影响蚀坑的形成和表面质量。
团队还发现,长期使用的化学抛光槽可能存在内衬涂层老化或脱落的问题,从而增加金属杂质进入槽液的风险。
综合分析后,团队将研究重点放在槽液成分、温度、处理时间及设备状态上。
I:通过DOE优化工艺参数
在确认潜在关键因素后,项目团队采用实验设计(DOE),研究不同工艺条件对产品良率的影响。
原始案例指出,团队围绕磷酸与硫酸比例、铝离子浓度、槽液温度和反应时间等因素,进行了多组实验。
通过比较实验结果,团队寻找能够兼顾产品外观质量及生产稳定性的工艺参数组合。
案例报告给出的改善参数范围包括:
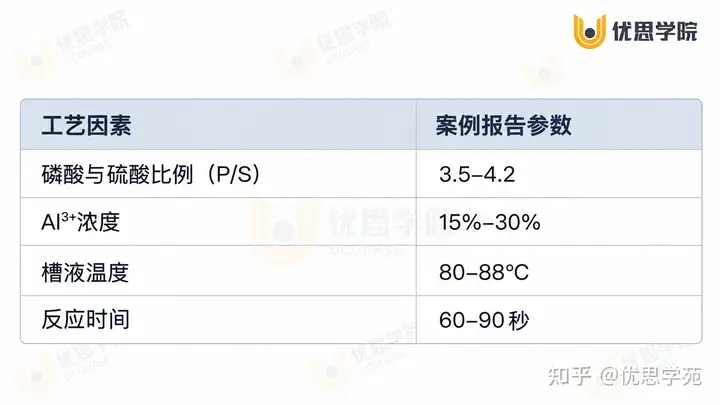
在进一步验证后,团队将温度设定在约85℃,反应时间设定在约70秒,并通过重复实验检查工艺表现。
需要强调,这些数值是特定案例中的试验条件,并不代表所有铝合金材料和化学抛光系统都适用。实际生产仍需要根据材料成分、槽液配方、设备条件及安全要求进行验证。
这也体现了DOE的重要价值:通过有计划的实验寻找适合自身流程的参数,而不是直接照搬其他工厂的经验值。
C:建立长期控制机制
经过参数优化后,企业进一步检查化学抛光槽的设备状态,并对存在问题的槽体进行处理或更换。
团队同时将槽体内衬检查纳入设备维护项目,定期检查涂层完整性,减少设备老化对槽液及产品质量的影响。
对于已经确认的工艺条件,企业也需要建立标准化的参数设定及异常处理机制。
这样一来,企业便能够在生产过程中提前发现潜在异常,而不是等到产品完成阳极氧化后,才通过最终检验发现大量报废品。
改善成果:从降低不良率到提升经济效益
根据原始案例资料,项目团队累计开展了64组相关实验与验证工作,并报告取得以下成果。
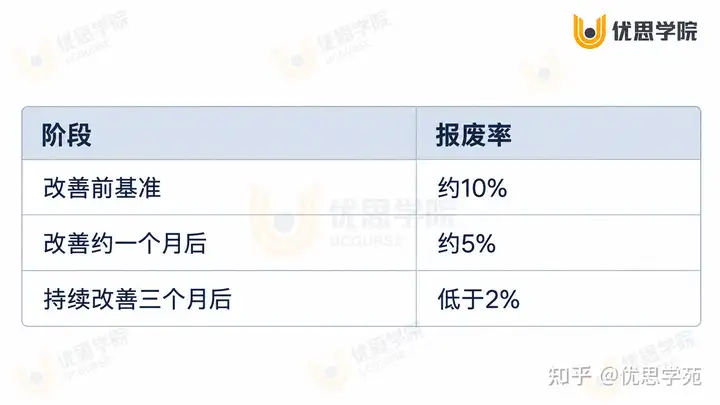
项目实施约一个月后,产品报废率由约10%降低至5%;经过三个月的持续改善,阳极处理相关产品的最终报废率进一步下降至2%以下。
原始资料同时报告,该项目创造的年度经济效益超过900万元。由于缺乏完整的成本计算及独立验证资料,该数字应视为原案例所报告的估计成果。
原始案例报告的报废率变化
这个案例说明,DMAIC能够帮助企业从一个具体的产品质量问题出发,逐步识别关键影响因素,并通过实验、设备改善及标准化控制,建立比较完整的解决方案。
值得关注的是,真正发挥作用的并不是某一种单独的统计工具,而是不同工具在各个阶段的合理配合。
五、DMAIC与PDCA有什么区别?
学习六西格玛时,很多人都会提出一个问题:DMAIC与传统PDCA循环究竟有什么区别?
两者都属于持续改善的重要方法,但应用特点有所不同。
PDCA强调通过计划(Plan)、执行(Do)、检查(Check)和处理(Act)的循环,推动工作及管理体系持续改善。
DMAIC则针对已经存在的流程绩效问题,提供更加明确的问题定义、数据测量、原因验证、方案优化和成果控制步骤。
例如,日常班组管理、工作标准改善及一般性的流程优化,通常可以采用PDCA。
但当企业面临复杂的质量波动,需要运用假设检验、回归分析或DOE等方法确认关键因素时,DMAIC往往能够提供更系统的分析框架。
不过,两者并不冲突。
企业完全可以在整体持续改善管理中运用PDCA,同时针对复杂或高价值的改善项目,采用DMAIC进行深入分析。
优思学院认为,改善方法的选择应该取决于问题的性质、复杂程度和实际业务需求,而不是为了应用某种方法,刻意将简单问题复杂化。
六、如何真正学会DMAIC?
很多初学者误以为,只要记住DMAIC五个阶段,再学会鱼骨图、帕累托图及控制图,就已经掌握六西格玛。
事实上,这距离真正能够独立开展改善项目,还有相当大的距离。
DMAIC是一套完整的问题解决逻辑,而统计工具只是支持这套逻辑的技术手段。
例如,使用鱼骨图列出十几个可能原因,并不代表团队已经完成分析阶段。只有通过数据、实验或其他可靠证据,验证了关键原因,才有基础进入改善阶段。
同样地,在改善阶段找到了一组较好的生产参数,也不代表项目已经完成。企业还需要在控制阶段建立监控与反应机制,确保改善后的流程能够长期维持稳定表现。
在优思学院的六西格玛绿带与黑带课程中,DMAIC是整个学习体系的重要主线。学员需要理解各个阶段的目标、常用工具及其实际应用场景,并学习如何结合统计分析方法解决企业中的真实问题。
对于质量工程师、工艺工程师、生产主管、项目经理及企业管理人员来说,这种结构化的问题解决能力,往往比单纯记住某几个管理工具更加有价值。
结语:六西格玛的核心,是建立科学解决问题的能力
企业改善最常见的错误,并不是缺少解决方案,而是在真正理解问题之前,就已经决定应该采取什么行动。
DMAIC提供了一条更加严谨的路径:从明确问题开始,通过可靠的数据了解现状,再利用分析方法验证关键原因,随后实施改善,并建立长期控制机制。
它使改善工作由经验主导逐步转向事实与数据驱动,也让不同部门能够围绕共同目标开展合作。
真正成熟的六西格玛管理,不是每遇到问题就套用五个步骤,而是让企业形成一种工作习惯:先弄清问题,再验证原因,用证据选择对策,并持续确认结果。
当这种思维逐渐融入企业日常管理,DMAIC就不再只是一套项目工具,而会成为推动组织持续改善的重要能力。